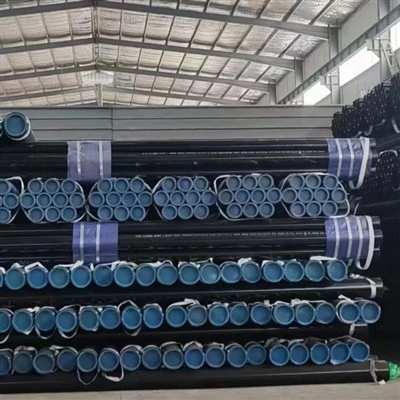
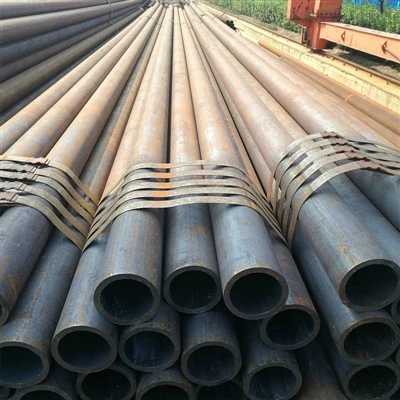
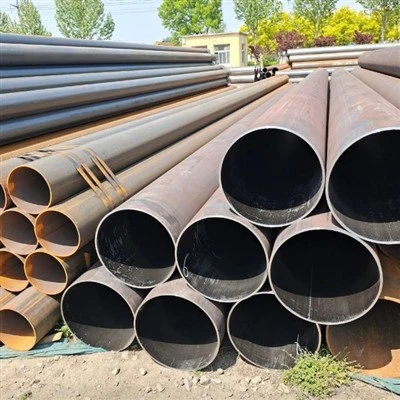
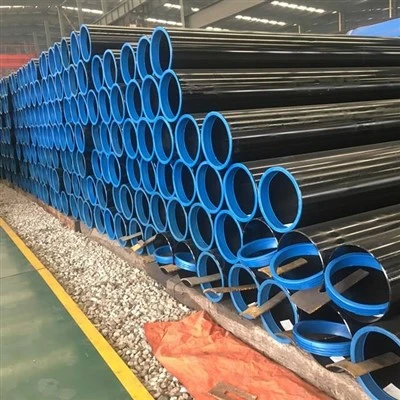
Caractéristiques des produits

Haute résistance associée à une bonne ténacité (avantage principal)
Le principal avantage de l’API 5L X60 réside dans son excellent équilibre entre haute résistance et ténacité. Grâce à sa conception en microalliages à faible-carbone-(avec une teneur en carbone généralement inférieure ou égale à 0,16-0,22 %) et à son processus de laminage et de refroidissement contrôlé par TMCP, le X60 maintient une bonne résistance aux chocs à basse température tout en assurant une limite d'élasticité minimale de 415 MPa et une résistance à la traction minimale de 520 MPa. Sa limite d'élasticité est d'environ 1,43 fois celle du X42 (290 MPa), ce qui le rend adapté aux applications de transmission à haute pression.
|
Indicateurs de performance |
Exigences PSL1 |
Exigences PSL2 |
|
Limite d'élasticité minimale (MPa) |
415 |
415 |
|
Limite d'élasticité maximale (MPa) |
- |
565 |
|
Résistance à la traction minimale (MPa) |
520 |
520 |
|
Résistance à la traction maximale (MPa) |
- |
760 |
|
Rapport de rendement |
- |
Généralement inférieur ou égal à 0,93 |
|
Élongation |
Supérieur ou égal à 22% |
Supérieur ou égal à 22% |
Remarque : PSL2 impose des limites à la fois à la limite d'élasticité maximale et à la résistance à la traction maximale (avec des limites supérieures de 565 MPa et 760 MPa respectivement), garantissant que le matériau a une capacité de déformation plastique suffisante et une marge de sécurité plus élevée pour éviter les risques de rupture fragile causés par un rapport d'élasticité-à-traction trop élevé.

Excellentes performances de soudage (exigence essentielle pour l'acier des pipelines)
La conception équivalente à faible teneur en carbone de l'API 5L X60 garantit d'excellentes performances de soudage, ce qui constitue une exigence essentielle pour la construction à grande échelle d'aciers pour pipelines. Le grade PSL2 nécessite un équivalent carbone (CEIIW) inférieur ou égal à 0,43 et un Pcm inférieur ou égal à 0,25, garantissant une bonne ténacité et résistance à la fissuration à froid dans la zone affectée thermiquement-dans des conditions de soudage sur site.
Points de soudure clés :
• Faible valeur CE :
Réduit efficacement la tendance à durcir de la zone affectée par la chaleur du soudage- et réduit le risque de fissures à froid
• Faible teneur en éléments-nocifs- :
La teneur en P et S est strictement contrôlée (S inférieur ou égal à 0,010%) pour garantir la pureté de la soudure et du métal de base
• Convient à diverses méthodes de soudage :
soudage bout à bout de tuyaux en acier sans soudure, soudage à l'arc submergé de tuyaux soudés en spirale/à joint droit, etc., avec de bonnes performances de soudage en anneau sur site
Pour la qualité PSL1, la limite supérieure de la teneur en carbone est relativement large (inférieure ou égale à 0,26 %), et un préchauffage à 100-150 degrés est recommandé pendant le soudage ; pour la qualité PSL2, l'exigence de teneur en carbone est plus stricte (inférieure ou égale à 0,16-0,18 %), ce qui entraîne une meilleure soudabilité et ne nécessite généralement pas de préchauffage spécial ou ne nécessite qu'une température de préchauffage plus basse.

Bonne ténacité à basse-température et résistance à la rupture fragile
La qualité API 5L X60 PSL2 nécessite des tests d'impact par encoche Charpy V-pour garantir la résistance du matériau à la rupture fragile dans des conditions de service à basse-température. La microstructure à grains fins-obtenue grâce au processus TMCP améliore considérablement la ténacité du matériau à basse température-, permettant ainsi à l'acier pour tubes de canalisation X60 d'être appliqué de manière fiable dans les régions froides et les environnements présentant de grandes variations saisonnières de température.
Indice de résistance aux chocs typique (PSL2) :
• Température de test : généralement -20 degrés ou moins (selon les exigences de l'utilisateur)
• Énergie minimale d'impact : Supérieure ou égale à 27 J (valeur moyenne) / Supérieure ou égale à 20 J (valeur unique)

Bonne résistance à la corrosion et adaptabilité environnementale
API 5L X60 présente une bonne résistance à la corrosion uniforme dans les milieux atmosphériques normaux, d'eau douce, de sol, de pétrole et de gaz. Pour les environnements de service acides (contenant du H₂S), l'API 5L PSL2 Annexe J fournit des exigences supplémentaires pour les tuyaux résistants aux acides (X60MS / L415MS), y compris une teneur en soufre plus faible (inférieure ou égale à 0,002 %), un contrôle de dureté (inférieur ou égal à 250 HV) et une vérification stricte des performances de résistance HIC/SSC.
Pour le milieu marin, l'Annexe H et l'Annexe J de la PSL2 fournissent les exigences supplémentaires matérielles correspondantes applicables aux canalisations structurelles des plates-formes offshore et aux canalisations sous-marines.
Bonnes performances de pliage et de traitement à froid
L'API 5L X60 a une teneur en carbone plus faible et un rapport rendement-sur-traction modéré (généralement inférieur ou égal à 0,93 pour le PSL2), ce qui lui confère une bonne formabilité par pliage à froid. Il convient à la production de tubes cintrés à froid-et peut être utilisé pour fabriquer des coudes à chaud grâce à des processus de cintrage à chaud. Il présente également de bonnes propriétés de cisaillement, de découpage et de profilage dans des conditions de bobines et de plaques. Ses caractéristiques d’écrouissage contribuent à augmenter la résistance après pliage à froid.
Spécifications techniques
Composition chimique (API Spec 5L / ISO 3183)
|
Élément |
Tube sans soudure PSL1 |
Tuyau soudé PSL1 |
PSL2 |
Note |
|
C |
Inférieur ou égal à 0,28% |
Inférieur ou égal à 0,26% |
Inférieur ou égal à 0,16-0,18 % |
Conception à faible-carbone pour garantir la soudabilité et la ténacité à basse-température |
|
Mn |
Inférieur ou égal à 1,40% |
Inférieur ou égal à 1,40% |
Inférieur ou égal à 1,40% |
Renforcement de la solution solide, améliore la résistance |
|
P |
Inférieur ou égal à 0,030% |
Inférieur ou égal à 0,030% |
Inférieur ou égal à 0,025% |
Éléments nocifs, strictement contrôlés |
|
S |
Inférieur ou égal à 0,030% |
Inférieur ou égal à 0,030% |
Inférieur ou égal à 0,010% |
Éléments nocifs, strictement contrôlés pour garantir une résistance à basse-température |
|
Si |
Inférieur ou égal à 0,45% |
Inférieur ou égal à 0,45% |
Inférieur ou égal à 0,45% |
Désoxydant, améliore la force |
|
V |
Inférieur ou égal à 0,05% |
Inférieur ou égal à 0,05% |
Inférieur ou égal à 0,10% |
Éléments microalliés, renforcement par précipitation |
|
Nb |
Inférieur ou égal à 0,05% |
Inférieur ou égal à 0,05% |
Inférieur ou égal à 0,05% |
Éléments en microalliage, laminage contrôlé pour un grain fin |
|
Ti |
Inférieur ou égal à 0,04% |
Inférieur ou égal à 0,04% |
Inférieur ou égal à 0,04% |
Éléments microalliés, renforcement par précipitation |
|
Cr |
- |
- |
Inférieur ou égal à 0,50% |
Améliorer la trempabilité et la résistance à la corrosion |
|
Mo |
- |
- |
Inférieur ou égal à 0,20% |
Améliorer la trempabilité et la stabilité de la trempe |
|
Ni |
- |
- |
Inférieur ou égal à 0,20% |
Améliorer la résistance à basse-température |
|
Cu |
- |
- |
Inférieur ou égal à 0,20% |
Améliorer la résistance à la corrosion atmosphérique |
|
CEIIW |
- |
- |
Inférieur ou égal à 0,43% |
Equivalent carbone, contrôle de la soudabilité |
|
PCM |
- |
- |
Inférieur ou égal à 0,25% |
Indice de sensibilité aux fissures |
|
Fe |
Quantité restante (≈ 97%) |
Quantité restante (≈ 97%) |
Quantité restante (≈ 97%) |
Élément matriciel |
Propriétés physiques
|
Propriété |
Valeur/Plage |
Conditions d'essai |
|
Densité |
≈ 7,85 g/cm³ |
Température ambiante (20 degrés) |
|
Point de fusion |
≈ 1420-1460 degrés |
--- |
|
Module élastique |
≈ 207 GPa |
Température ambiante |
|
Conductivité thermique |
≈ 50 W/(m·K) |
Température ambiante |
|
Coefficient de dilatation thermique (20-100 degrés) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
Coefficient de Poisson |
≈ 0.28 |
Température ambiante |
Propriétés mécaniques (valeur typique)
|
Performance |
PSL1 |
PSL2 |
Normes de mise en œuvre |
|
Limite d'élasticité minimale |
415 MPa |
415 MPa |
Spécification API 5L / ISO 3183 |
|
Limite d'élasticité maximale |
- |
565 MPa |
Spécification API 5L / ISO 3183 |
|
Résistance à la traction minimale |
520 MPa |
520 MPa |
Spécification API 5L / ISO 3183 |
|
Résistance à la traction maximale |
- |
760 MPa |
Spécification API 5L / ISO 3183 |
|
Élongation |
Supérieur ou égal à 22% |
Supérieur ou égal à 22% |
Spécification API 5L |
Remarque : Le « X60 » dans API 5L X60 fait référence à la limite d'élasticité minimale de 60 000 psi (environ 415 MPa), le nombre représentant l'unité de kilopounds par pouce carré (ksi). La limite d'élasticité réelle du matériau du tuyau varie généralement de 430 à 510 MPa et la résistance à la traction varie de 530 à 610 MPa.
Médias applicables
1. Gaz naturel, pétrole brut et pétrole raffiné : ligne de transport principale à haute-longue distance-haute pression
2. Eau et boues : conduites d'eau-longues distances, transport de boues
3. Médias chimiques : canalisations de fluides à haute-pression dans les usines chimiques
4. Gaz urbain : réseaux urbains de distribution de gaz à haute pression-
5. Tuyaux structurels : structures de bâtiments, gaines de plates-formes offshore (environnements non-corrosifs)
6. Environnements corrosifs généraux : Sol conventionnel, atmosphère, eau douce
Remarque : L'API 5L X60 ne convient pas aux milieux hautement acides à haute -température, haute-pression (tels que l'acide chlorhydrique concentré chaud et l'acide fluorhydrique). Dans les environnements pétroliers et gaziers acides contenant du H₂S, des matériaux de qualité spéciale spécifiés dans l'annexe J de l'API 5L PSL2 (tuyaux résistants aux acides -X60MS / L415MS) doivent être sélectionnés, avec un contrôle supplémentaire sur la teneur en soufre (inférieure ou égale à 0,002 %), la dureté (inférieure ou égale à 250 HV) et la résistance HIC.
Forme du produit et processus de fabrication
Tuyau en acier sans soudure (sans soudure)
Processus : perçage à chaud + roulement d'extension.
Plage de diamètre : 21.3 - 1067 mm (1/2" - 42")
Plage d'épaisseur de paroi : 2 - 150 mm
Caractéristiques : Capacité portante sans soudure à haute pression-, adaptée aux conduites principales de pétrole et de gaz-à haute pression
Applications typiques : transport de fluides à haute pression, pipelines de collecte et de transport de têtes de puits de pétrole et de gaz.
Tuyaux soudés à haute résistance-à couture droite (ERW)
Processus : Bobine laminée à chaud- → Formage par pliage à froid → Soudage par résistance à haute -fréquence
Plage de diamètres extérieurs : généralement inférieur ou égal à 610 mm (24 po)
Plage d'épaisseur de paroi : généralement inférieure ou égale à 20 mm
Caractéristiques : précision dimensionnelle élevée, efficacité de production élevée et avantages de coût significatifs
Applications typiques : embranchements de pétrole et de gaz à moyenne et basse pression, gazoducs urbains et canalisations structurelles
Contrôle de l'apport de chaleur de soudage : soudage à haute fréquence-à une fréquence supérieure ou égale à 100 kHz (exigence PSL2) pour garantir une qualité de soudure stable
Tuyau soudé à l'arc submergé en spirale (SSAW)
Processus : Bobine laminée à chaud- → Formage en spirale → Soudage à l'arc submergé double-
Plage de diamètres extérieurs : généralement 219 - 2500 mm
Plage d'épaisseur de paroi : 6 - 25 mm
Caractéristiques : Le grand diamètre offre des avantages significatifs, permettant à des bandes d'acier de même largeur de produire différents diamètres. La contrainte des soudures en spirale ne représente que 75 à 90 % de celle des soudures droites, ce qui leur permet de résister à des pressions plus élevées. Théoriquement, ils peuvent être produits en continu dans des longueurs illimitées.
Applications typiques : canalisations de transport d'eau/gaz de grand-diamètre, enveloppe d'ingénierie offshore
Tuyaux soudés à l'arc submergé à joint droit (LSAW)
Processus : Tôle d'acier → Formage JCOE / Formage UOE → Soudage à l'arc submergé double-
Plage de diamètres extérieurs : 406 - 1620 mm (16 "- 64")
Plage d'épaisseur de paroi : 6 - 50 mm
Caractéristiques : soudures courtes, faible consommation de matériau de soudage, large gamme de diamètres extérieurs et d'épaisseurs de paroi
Applications typiques : pipelines de transport à haute-pression longue distance-, pipelines sous-marins, lignes principales de collecte et de transport de pétrole et de gaz.
Normes applicables et conditions de livraison
Norme : API Spec 5L, ISO 3183, GB/T 9711
Niveau de spécification du produit : PSL1 (niveau de base), PSL2 (niveau avancé)
Condition de livraison : laminé à chaud-, laminage contrôlé (TMCP), laminage normalisé, normalisé, traitement thermique (trempe + revenu), etc.
Traitement final : extrémités plates, extrémités biseautées, extrémités filetées, extrémités à raccord spécial
Certificat : en cas de conformité aux exigences PSL2, un certificat de conformité (SR15.1 obligatoire) doit être fourni et une traçabilité complète-du processus doit être mise en œuvre (SR15.2 obligatoire).
Régime de traitement et points clés du soudage
Les performances finales de l'API 5L X60 dépendent du processus de laminage et de refroidissement contrôlés par le TMCP :
1. Laminage contrôlé et refroidissement contrôlé (TMCP, utilisés pour obtenir une microstructure à grains fins-et des propriétés mécaniques optimales) :
Chauffer à 1 100 -1 200 degrés pour un laminage grossier, puis effectuer un laminage contrôlé avec une réduction importante de la plage de température de finition de 850 à 950 degrés (laminage dans la zone de non-recristallisation), suivi d'un refroidissement contrôlé entre 600 et 800 degrés. Il en résulte une microstructure de ferrite + perlite uniforme et fine (taille de grain généralement supérieure ou égale à 9), garantissant une combinaison équilibrée de résistance et de ténacité. Pour les conduites de branchement acides, le TMCP est la voie de traitement privilégiée pour éviter la précipitation de phases nocives.
2. Traitement thermique après-soudage (si nécessaire) :
Si un soulagement des contraintes est nécessaire après le soudage par soudure d'anneaux de tuyaux, un traitement thermique après-soudage à 550-650 degrés pendant 1 à 2 heures peut être effectué. Le traitement thermique après soudage doit veiller à contrôler les vitesses de chauffage et de refroidissement pour éviter d'affecter la microstructure et les propriétés du matériau de base.
Rappel important :
Dans les environnements conventionnels de transport de pétrole et de gaz sans H₂S, un traitement thermique de détente n'est généralement pas nécessaire après le soudage.
Pour les pipelines dans un environnement acide (contenant du H₂S), le strict respect de l'annexe J de l'API 5L PSL2 est requis pour éviter une dureté excessive (inférieure ou égale à 250 HV) causée par un traitement thermique post-soudage inapproprié.
Pendant le soudage, un contrôle strict de l'apport de chaleur (recommandé 0,5-2,5 kJ/mm) et de la température entre les passes (généralement inférieure ou égale à 100 degrés) est nécessaire pour éviter le grossissement des grains dans la zone affectée par la chaleur et une dureté excessive.
L'API 5L X60 (L415) convient aux pipelines de transport longue distance de pétrole et de gaz à haute-pression-, aux pipelines marins et aux applications de canalisations structurelles à haute-haute résistance. Son utilisation est recommandée dans les domaines suivants :
Champs d'application
-
Lignes de transport principales-longue distance pour le pétrole et le gaz naturel
● Pipelines principaux-haute pression et longue distance-pour le transport du pétrole et du gaz
● Pipelines sous-marins, colonnes montantes marines
● Principales lignes de collecte et de transport pour les grands gisements de gaz, principaux réseaux de gazoducs -
Réseau de gazoducs urbains à haute pression{{0}
● Réseau de gazoducs urbains-principaux de transport et de distribution de gaz à haute pression
● Canalisations principales d'entrée et de sortie des stations de régulation de pression-haute pression de gaz urbain -
Ingénierie du transport de l’eau et de l’irrigation
● Pipeline principal de transport d'eau à haute pression-longue distance-
● Accompagnement de pipelines pour des projets-de conservation de l'eau à grande échelle -
Génie chimique et tuyauterie industrielle-haute pression
● Génie chimique et tuyauterie industrielle-haute pression
● Conduite d'eau à circulation d'eau à haute pression-de centrale électrique -
Tubes structurels (haute résistance)
● Gaine pour plateforme offshore (section à haute résistance-)
● Tuyaux pour fondations sur pieux de grands ponts
● Tuyaux de support structurels en acier pour-immeubles de grande hauteur
● Tuyaux structurels pour fondations d'énergie éolienne offshore
Livraison et personnalisation
Nous proposons des solutions de chaîne d'approvisionnement flexibles et fiables pour garantir que vous recevez des tuyaux de canalisation API 5L X60 qui correspondent parfaitement aux exigences de votre projet.
|
Formulaire |
 Acier sans soudure
Tuyau |
 Résistance des coutures droites
Tuyaux soudés (ERW) |
 Arc immergé en spirale
Tuyau soudé (SSAW) |
 Arc immergé à couture droite
Tuyau soudé (LSAW) |
|---|---|---|---|---|
|
Gamme Conventionnelle |
Diamètre extérieur : 21.3 - 1067 mm ; |
Diamètre extérieur : 21.3 - 610 mm ; Épaisseur de paroi : 2 - 20 mm |
Diamètre extérieur : 219 - 2500 mm ; Épaisseur de paroi : 6 - 25 mm |
Diamètre extérieur : 406 - 1620 mm ; Épaisseur de paroi : 6 - 50 mm |
|
Capacité de personnalisation |
Tubes sans soudure-laminés à chaud, coupe à longueur fixe-, usinage en biseau, filetage d'extrémité de tube, conditions de traitement thermique spéciales |
Tuyaux soudés droits-à haute fréquence-, coupe de longueur fixe-, traitement en biseau, traitement de galvanisation/revêtement plastique |
Tubes soudés en spirale de grand-diamètre, coupe de longueur fixe-, traitement en biseau, revêtement anti-corrosion (FBE/3PE) |
Formage JCOE/UOE, coupe en longueur, usinage en biseau, traitement spécial des extrémités de tuyaux |
Pourquoi nous choisir ? - Technologie d'ingénierie fiable. Livraison fiable.
Nous ne sommes pas seulement un fournisseur, mais un partenaire de confiance en matériaux pour vous en Chine.

Production verticalement intégrée
Posséder une installation de 20 000㎡ avec 10+ lignes automatisées (8,000+ tonnes/an). Le centre d'outillage et de matrices interne-permet une personnalisation rapide et un contrôle efficace des coûts - sans majoration intermédiaire.

Contrôle de qualité strict à chaque étape
Traçabilité complète entre les principaux points de contrôle qualité tout au long de la production . 100 % conforme aux normes ASTM/ASME, EN et GB. Rapports d'essais de matériaux disponibles avec chaque expédition.

Livraison fiable et emballage d'exportation
10+ ans d'exportation vers l'Europe, l'Amérique du Nord, l'Asie du Sud-Est et le Moyen-Orient avec une protection étanche et antirouille-, combinée à des options d'expédition flexibles, garantissent une arrivée sûre et -à temps.

Validation des échantillons avant la production de masse
Nous fournissons des échantillons gratuits pour vérifier la qualité, vous permettant de passer des commandes groupées uniquement après approbation. Nous garantissons la cohérence de l’échantillon à la production de masse grâce à des mesures dimensionnelles précises et une fabrication transparente.
FAQ
Q : Quels sont les principaux avantages de l’API 5L X60 ?
Q : Quelle est la différence entre API 5L X60 PSL1 et PSL2 ? Comment choisir entre eux ?
Q : Quelles sont les différences entre les API 5L X42, X52, X60 et X65 ? Comment choisir parmi eux ?
Q : Quelle est la température de fonctionnement maximale de l'API 5L X60 ?
Q : Quelles sont les performances de soudage de l’API 5L X60 ?
Q : Quelle est la résistance à la corrosion de l'API 5L X60 ?
Q : L'API 5L X60 peut-elle remplacer ASTM A53 ou X52 ?
étiquette à chaud: api 5l x60, Chine api 5l x60 fabricants, fournisseurs, usine