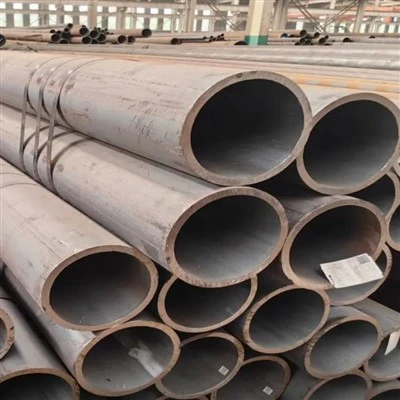
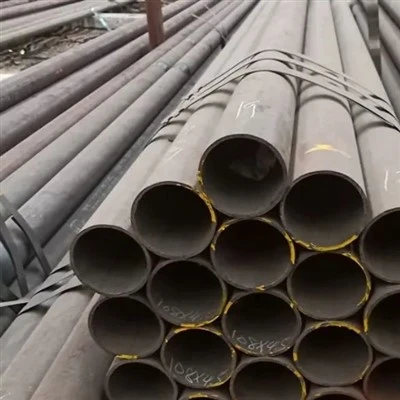
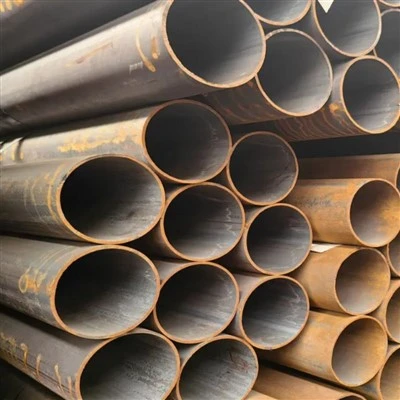
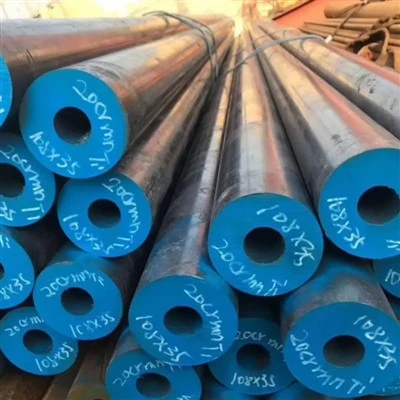
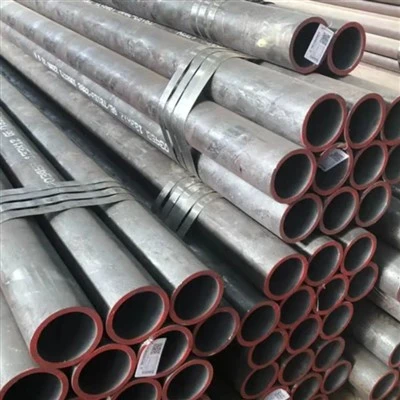
Caractéristiques des produits

Résistance aux très hautes températures et au fluage (principaux avantages)
Le principal avantage de l'ASTM A335 P92 réside dans sa résistance ultra-à haute température-et sa résistance au fluage. Grâce à la substitution partielle du tungstène (W) par le molybdène (Mo), à un microalliage V-Nb optimisé et à une microstructure martensitique trempée, le P92 présente une résistance à la rupture par fluage à haute -considérablement supérieure à celle du P91 et des aciers traditionnels au chrome-molybdène dans la plage de température de 550-650 degrés. Dans des conditions à 620 degrés, la contrainte admissible du P92 est d'environ 1,1-1,2 fois celle du P91, et sa résistance au fluage est d'environ 1,5-2 fois celle du P91. Cela lui permet de résister efficacement à la lente déformation plastique (fluage) des matériaux sous des températures et des pressions élevées, garantissant ainsi la sécurité et la fiabilité des pipelines pendant un service à long -température élevée-. Avec une résistance à la traction minimale de 620 MPa et une limite d'élasticité minimale de 440 MPa, toutes deux dépassant de loin celles du P91 (supérieur ou égal à 585 MPa/supérieur ou égal à 415 MPa), le P92 permet une réduction supplémentaire de l'épaisseur de paroi, réduisant considérablement le poids propre du pipeline, les contraintes thermiques et le coût global.

Excellente résistance à l'oxydation à haute-température
La teneur en chrome de 9 % dans la norme ASTM A335 P92 offre une excellente résistance à l'oxydation à haute température-. Dans les environnements de vapeur à haute -température, le P92 peut former une couche d'oxyde de Cr₂O₃ dense et stable, résistant efficacement à l'oxydation à haute-température et à l'oxydation à la vapeur. Sa limite supérieure de température d'oxydation atteint 620-650 degrés, ce qui est nettement meilleur que P22 (inférieur ou égal à 565 degrés) et P91 (inférieur ou égal à 593 degrés). Cette propriété en fait un matériau idéal pour les conduites de vapeur principales des centrales électriques ultra-supercritiques avancées fonctionnant à une température de 620 degrés.

Bonne usinabilité et formabilité
ASTM A335 P92 présente de bonnes propriétés de travail à froid et à chaud, permettant divers processus de formage tels que le cintrage à chaud, le cintrage à froid et le forgeage. Il convient de noter qu'en raison de sa structure martensitique et de sa teneur plus élevée en tungstène, le P92 a une tendance à l'écrouissage légèrement plus élevée que le P91. Il est recommandé d'inclure des étapes de recuit intermédiaires appropriées lors des opérations de formage. Son usinabilité est comparable à celle du P91 et il peut être traité selon des méthodes d'usinage conventionnelles. Il est suggéré d'utiliser des outils de coupe en carbure.

Exigences strictes en matière de performances de soudage et de-traitement thermique après soudage
ASTM A335 P92 présente une bonne soudabilité. Cependant, en raison de sa microstructure martensitique et de sa teneur élevée en W et Cr, il a une forte tendance à durcir dans la zone affectée thermiquement (HAZ) pendant le soudage, imposant des exigences extrêmement strictes sur les processus de soudage et le traitement thermique post-de soudage (PWHT). Il est recommandé que la température de préchauffage avant le soudage soit de 200-300 degrés. Après le soudage, le PWHT doit être effectué en chauffant à 730-780 degrés, en maintenant à température, puis en refroidissant lentement pour éliminer les contraintes de soudage résiduelles, adoucir la zone affectée par la chaleur et assurer la ténacité et la résistance aux fissures du joint soudé. Les exigences en matière de processus de soudage pour le P92 sont plus strictes que celles pour le P91. Il est conseillé de faire intervenir des soudeurs expérimentés, avec un contrôle strict des apports thermiques.
Excellente stabilité organisationnelle et-fiabilité du service à long terme
ASTM A335 P92 présente une bonne stabilité organisationnelle en service à long terme -à des températures inférieures ou égales à 620 degrés. Sa composition de 9 %Cr-0,5 %Mo-1,8 %W-V-Nb améliore efficacement la résistance au fluage à haute température et à l'oxydation du matériau. La microstructure de martensite trempée assure la stabilité de l'organisation et le maintien des propriétés mécaniques lors d'un service à haute température à long terme. Après traitement thermique de normalisation et de revenu (N+T), le P92 obtient une microstructure martensite trempée uniforme et fine, garantissant la stabilité organisationnelle et la fiabilité dans des conditions de service à haute température.
Spécifications techniques
Composition chimique (ASTM A335 / ASME SA335)
|
Élément |
Exigences standard |
Note |
|
C |
0.07 - 0.13% |
Équilibrer force et résilience |
|
Mn |
0.30 - 0.60% |
Renforcement de la solution solide, améliore la résistance |
|
P |
Inférieur ou égal à 0,020% |
Éléments nocifs, strictement contrôlés |
|
S |
Inférieur ou égal à 0,010% |
Éléments nocifs, strictement contrôlés |
|
Si |
Inférieur ou égal à 0,50% |
Désoxydant, améliore la résistance à l'oxydation à haute-température |
|
Cr |
8.50 - 9.50% |
Éléments de base offrant une excellente-résistance à l'oxydation à haute température et à la corrosion |
|
Mo |
0.30 - 0.60% |
Éléments de base pour améliorer-la résistance à la rupture par fluage à haute température (partiellement remplacés par W) |
|
W |
1.50 - 2.00% |
Les éléments de base, remplaçant une partie du Mo, améliorent considérablement la résistance au fluage à haute température- |
|
V |
0.15 - 0.25% |
Les éléments de microalliage, renforçant par précipitation, améliorent considérablement la résistance au fluage à haute température- |
|
Nb |
0.04 - 0.09% |
Les éléments de microalliage, le raffinement du grain, améliorent la résistance et la ténacité à haute-température |
|
N |
0.030 - 0.070% |
Renforcement de solution solide pour améliorer la résistance à haute-température |
|
Al |
Inférieur ou égal à 0,02% |
Contrôle strict pour garantir la pureté |
|
Fe |
Quantité restante (≈ 88%) |
Élément matriciel |
Propriétés physiques
|
Performance |
Valeur numérique/plage |
Conditions d'essai |
|
Densité |
≈ 7,75 g/cm³ |
Température ambiante (20 degrés) |
|
Point de fusion |
≈ 1350-1400 degrés |
- |
|
Résistance électrique |
≈ 0.45 μΩ·m |
Température ambiante |
|
Conductivité thermique |
≈ 30 W/(m·K) |
Température ambiante |
|
Coefficient de dilatation thermique (20-100 degrés) |
≈ 10.8 × 10⁻⁶ /K |
- |
|
Module élastique (module de Young) |
≈ 195 GPa |
Température ambiante |
|
Coefficient de Poisson |
≈ 0.28 |
Température ambiante |
|
Magnétisme |
Ferromagnétique |
Structure martensitique, magnétique |
Propriétés mécaniques (normalisées + trempées, valeurs typiques, ASTM A335)
|
Performance |
Valeur typique |
Normes de mise en œuvre |
|
Résistance à la traction |
Supérieur ou égal à 620 MPa |
ASTMA335 |
|
Limite d'élasticité (décalage de 0,2 %) |
Supérieur ou égal à 440 MPa |
ASTMA335 |
|
Allongement (longueur de jauge 2 pouces/50 mm) |
Supérieur ou égal à 20% |
ASTMA335 |
|
Dureté |
Inférieur ou égal à 250 HB (valeur typique) |
- |
Note: The strength level of P92 is significantly higher than that of P91 (≥585 MPa / ≥415 MPa). Its core advantages lie in the substitution of part of Mo with W and optimized V-Nb micro-alloying, which bring ultra-high high-temperature strength and creep resistance, enabling long-term safe operation of 620°C class ultra-supercritical units. For higher temperature grades (>650 degrés), les alliages à base de nickel-sont recommandés.
Performances à haute-température
La norme ASTM A335 P92 maintient des niveaux de résistance élevés à des températures élevées et convient aux conditions de service à long -haute température-jusqu'à 620 degrés :
|
Température |
Résistance à la traction (MPa, environ) |
Taux de rétention des performances |
|
Température ambiante (20 degrés) |
Supérieur ou égal à 620 |
100% |
|
400 degrés |
≈ 560 |
Supérieur ou égal à 90 % |
|
500 degrés |
≈ 520 |
Supérieur ou égal à 84 % |
|
600 degrés |
≈ 450 |
Supérieur ou égal à 73% |
|
620 degrés |
≈ 420 |
Supérieur ou égal à 68% |
|
650 degrés |
≈ 370 |
Supérieur ou égal à 60% |
Stabilité thermique et stabilité microstructurale à long-terme
ASTM A335 P92 présente une bonne stabilité microstructurale pendant un service à long -terme à des températures inférieures ou égales à 620 degrés. La substitution partielle du Mo par W et le microalliage optimisé V-Nb améliorent efficacement la résistance au fluage à haute température-et à l'oxydation. Cependant, la stabilité microstructurale diminue et la résistance au fluage diminue considérablement lorsqu'elle est utilisée pour un service à long terme -au-dessus de 650 degrés. Par conséquent, il n'est pas recommandé pour un service à long terme-au-dessus de 650 degrés. Pour les qualités à températures plus élevées, des alliages à base de nickel-sont suggérés.
Système de traitement thermique
Les performances finales de l'ASTM A335 P92 dépendent fortement du régime de traitement thermique, avec des spécifications communes comme suit :
1. Traitement normalisant (normalisation)
Chauffer à 1040-1065 degrés, maintenir pendant un temps suffisant (environ 1 heure par pouce d'épaisseur de paroi), puis refroidir à l'air ou par ventilateur. Il en résulte une structure martensitique fine et uniforme, la préparant pour un revenu ultérieur.
2. Traitement de trempe(Trempe)
Chauffer à 730-780 degrés, maintenir pendant suffisamment de temps, puis laisser refroidir à l'air. Cela élimine les contraintes induites par la normalisation, obtient une microstructure de martensite trempée, optimise la ténacité et la plasticité et obtient les propriétés de service finales.
3. Recuit complet (facultatif)
Chauffer à 850-900 degrés, maintenir à température, puis refroidir le four à environ 650 degrés, suivi d'un refroidissement à l'air jusqu'à température ambiante. Ceci est utilisé pour éliminer les contraintes de travail à froid ou améliorer la formabilité par travail à froid.
Attention:
La température de traitement thermique du P92 est comparable à celle du P91 (normalisant 1040-1065 degrés) et doit être strictement contrôlée
Le traitement thermique post-soudage (PWHT) doit être effectué après le soudage. Il s'agit de chauffer à 730-780 degrés, de maintenir à température, puis de refroidir lentement pour éliminer les contraintes de soudage résiduelles et adoucir la zone affectée par la chaleur.
Les exigences en matière de processus de soudage pour le P92 sont plus strictes que celles pour le P91. Il est recommandé de contrôler strictement l'apport de chaleur de soudage et la température de préchauffage (200-300 degrés).
La température et la durée du traitement thermique doivent être strictement contrôlées pour éviter le grossissement des grains ou les fluctuations de performances.
Médias applicables
Vapeur à haute-température
Conduites de vapeur principales des centrales électriques ultra-supercritiques (inférieures ou égales à 620 degrés), conduites de réchauffeur à haute-température, tubes de surchauffeur et tubes de réchauffeur
Gaz de procédé à haute-température et haute-pression
Conduites à haute-température et haute-pression pour les équipements chimiques tels que l'ammoniac synthétique, le méthanol et les engrais
Centrale nucléaire
Tuyaux d'échangeur de chaleur d'îlot nucléaire, tuyaux de générateur de vapeur
Eau chaude
Réseau de chaleur, système de chauffage
Huile caloporteuse et caloporteurs
Pipelines pour systèmes de transfert de chaleur chimique
Remarque : ASTM A335 P92 ne convient pas aux milieux fortement corrosifs tels que les acides oxydants forts et les chlorures à haute -température et haute-concentration. Sa limite supérieure de résistance à l'oxydation est d'environ 620-650 degrés ; les alliages à base de nickel sont recommandés au-dessus de cette température. Le P92 a des exigences strictes en matière de processus de soudage et doit être utilisé par des soudeurs expérimentés.


ASTM A335 P92 convient aux conditions d'ultra-haute température et de haute-pression allant de 580 à 620 degrés. Il s'agit du matériau préféré pour les centrales électriques ultra-supercritiques avancées et les projets d'énergie nucléaire dans la classe 620 degrés, et son utilisation est recommandée dans les domaines suivants :
Champs d'application
-
Production d’électricité à partir de combustibles fossiles (application principale)
● Tuyauterie de vapeur principale des centrales électriques ultra-supercritiques avancées (inférieur ou égal à 620 degrés)
● Tuyauterie de réchauffeur-à haute température, tubes de surchauffeur-à haute température
● Collecteurs de chaudière, collecteurs de surchauffeur
● Système de canalisations de vapeur-à haute température -
Production d'énergie nucléaire (application principale)
● Tuyaux d'échangeur de chaleur de centrale nucléaire
● Tuyauterie du générateur de vapeur de l'îlot nucléaire
● Pipelines de traitement à haute-température et-pression dans les centrales nucléaires -
Pétrochimique
● Canalisations haute-température et haute-pression pour les unités d'hydrotraitement/hydrocraquage des raffineries
● Tuyauterie de processus de l'unité de reformage catalytique
● Pipelines à haute-température dans les unités de craquage d'éthylène -
Industrie chimique et des engrais
● Tuyauterie de processus-à haute température pour les usines de synthèse d'ammoniac
● Gazoducs de reformatage d'une usine de méthanol
● Tuyauterie à haute-température et haute-pression dans les usines d'engrais -
Raccords de tuyauterie haute-température et haute-pression
● Coudes, tés et réducteurs-haute température
● Raccords de tuyauterie forgés, brides
Livraison et personnalisation
Nous proposons des solutions de chaîne d'approvisionnement flexibles et fiables pour garantir que vous recevez des tuyaux en acier allié ASTM A335 P92 qui correspondent parfaitement aux exigences de votre projet.
Formes matérielles personnalisables
Nous prenons en charge la production de diverses formes de base et spéciales selon des dessins ou des spécifications.
|
Formulaire |
 Tuyau en acier sans soudure
|
 Tuyau à paroi épaisse-de grand-diamètre
|
 Tuyau en acier allié
|
|---|---|---|---|
|
Gamme Conventionnelle |
Diamètre extérieur : 10.3 - 1067 mm ; Épaisseur de paroi : 1 - 150 mm |
Diamètre extérieur : 219 - 1067 mm ; Épaisseur de paroi : 20 - 150 mm |
Diamètre extérieur : 10.3 - 610 mm ; Épaisseur de paroi : 1 - 50 mm |
|
Capacité de personnalisation |
Tubes sans soudure laminés à chaud{{0}/étirés à froid-, coupe à longueur fixe-, usinage en biseau, filetages d'extrémité de tuyaux, conditions de traitement thermique spéciales (normalisation + revenu/recuit) |
Expansion à chaud, coupe à longueur fixe-, usinage en biseau, conditions de traitement thermique spéciales |
Tubes de précision-étirés à froid, coupe à longueur fixe-, traitement de surface spécial |
Pourquoi nous choisir ? - Technologie d'ingénierie fiable. Livraison fiable.
Nous ne sommes pas seulement un fournisseur, mais un partenaire de confiance en matériaux pour vous en Chine.

Production verticalement intégrée
Posséder une installation de 20 000㎡ avec 10+ lignes automatisées (8,000+ tonnes/an). Le centre d'outillage et de matrices interne-permet une personnalisation rapide et un contrôle efficace des coûts - sans majoration intermédiaire.

Contrôle de qualité strict à chaque étape
Traçabilité complète entre les principaux points de contrôle qualité tout au long de la production . 100 % conforme aux normes ASTM/ASME, EN et GB. Rapports d'essais de matériaux disponibles avec chaque expédition.

Livraison fiable et emballage d'exportation
10+ ans d'exportation vers l'Europe, l'Amérique du Nord, l'Asie du Sud-Est et le Moyen-Orient avec une protection imperméable et antirouille-, combinée à des options d'expédition flexibles, garantissent une arrivée sûre et -à l'heure.

Validation des échantillons avant la production de masse
Nous fournissons des échantillons gratuits pour vérifier la qualité, vous permettant de passer des commandes groupées uniquement après approbation. Nous garantissons la cohérence de l’échantillon à la production de masse grâce à des mesures dimensionnelles précises et une fabrication transparente.
FAQ
Q : Quels sont les principaux avantages de la norme ASTM A335 P92 ?
Q : Quelle est la différence entre ASTM A335 P92 et P91 ? Comment choisir entre eux ?
Q : Quelles sont les différences entre ASTM A335 P92 et P22 ? Comment choisir entre eux ?
Q : Quelle est la température de service maximale pour ASTM A335 P92 ?
Q : Quelles sont les performances de soudage de la norme ASTM A335 P92 ?
Q : Quelle est la résistance à la corrosion de la norme ASTM A335 P92 ?
étiquette à chaud: astm a335 p92, Chine astm a335 p92 fabricants, fournisseurs, usine